
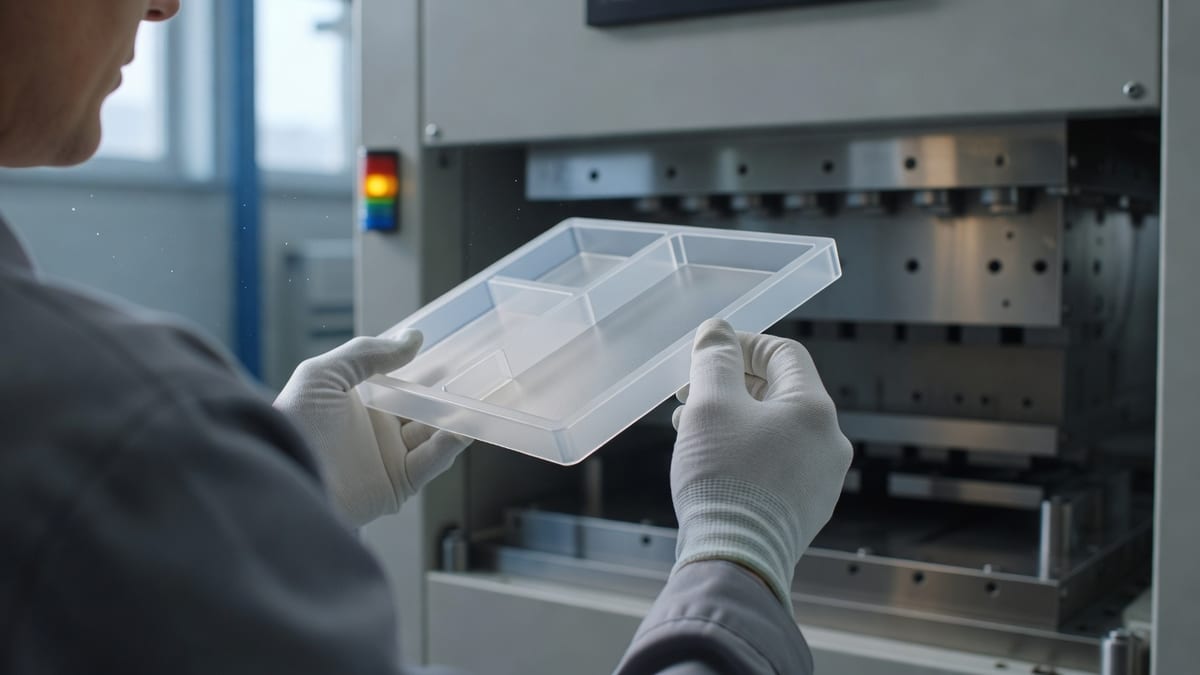
Pour obtenir ce résultat sur une grande série, chaque étape doit être maîtrisée : conception du produit, prototypage, fabrication de l’outillage, choix du polymère et réglage du moulage par injection.
Une préparation technique rigoureuse permet également de limiter les modifications tardives, d’optimiser la quantité de matière utilisée et de faciliter le passage du concept à la production.
Pourquoi le modèle 3D réduit-il le risque d’erreurs en production ?
Avant que les matériaux POS ne soient installés en magasin, leur géométrie doit être vérifiée.
La modélisation 3D permet notamment d’analyser les dimensions, les assemblages, les épaisseurs de paroi et la stabilité générale du produit.
Identifier une erreur à ce stade est beaucoup plus simple que modifier un moule une fois celui-ci fabriqué.
Un prototype physique, notamment réalisé par impression 3D, permet ensuite de contrôler plusieurs éléments dans des conditions réelles :
-
l’ajustement entre les différents composants ;
-
la facilité de montage des clips ou des éléments emboîtables ;
-
la rigidité des tablettes et des supports ;
-
l’accessibilité des produits pour le consommateur ;
-
les dimensions générales du présentoir.
Les corrections peuvent ainsi être intégrées dans le modèle avant la fabrication de l’outillage destiné à la production en série.
Comment l’outillage donne-t-il sa forme au support publicitaire ?
Une fois le projet validé, les données numériques servent à concevoir et fabriquer le moule.
La fabrication d’un moule d’injection peut faire appel à plusieurs technologies d’usinage, notamment le fraisage CNC et l’électroérosion EDM.
Ces procédés permettent de réaliser avec précision les différentes parties de l’outillage et les géométries nécessaires au produit final.
La conception du moule doit également tenir compte :
-
de la position des points d’injection ;
-
du remplissage de l’empreinte ;
-
de l’éjection de la pièce ;
-
de l’évacuation de l’air ;
-
du refroidissement.
Un refroidissement suffisamment homogène aide à limiter les variations dimensionnelles et les déformations après démoulage.
La conception de l’outillage doit donc être adaptée à la géométrie du présentoir mais aussi au matériau sélectionné.
Comment les paramètres d’injection influencent-ils l’aspect des pièces ?
Le choix du polymère dépend des propriétés demandées au support de PLV.
Deux matériaux couramment transformés dans l’industrie sont par exemple le PP et l’ABS.
| Polymère | Caractéristiques générales | Applications possibles |
|---|---|---|
| Polypropylène (PP) | Bonne résistance chimique, faible densité et comportement adapté à de nombreux produits injectés. | Supports fonctionnels, éléments de présentoirs et pièces régulièrement manipulées. |
| ABS | Bonne rigidité, résistance mécanique et qualité de surface selon le grade et la finition. | Éléments de PLV pour lesquels l’aspect visuel et la rigidité sont importants. |
Le choix définitif doit néanmoins toujours être effectué en fonction du grade précis et des exigences du produit.
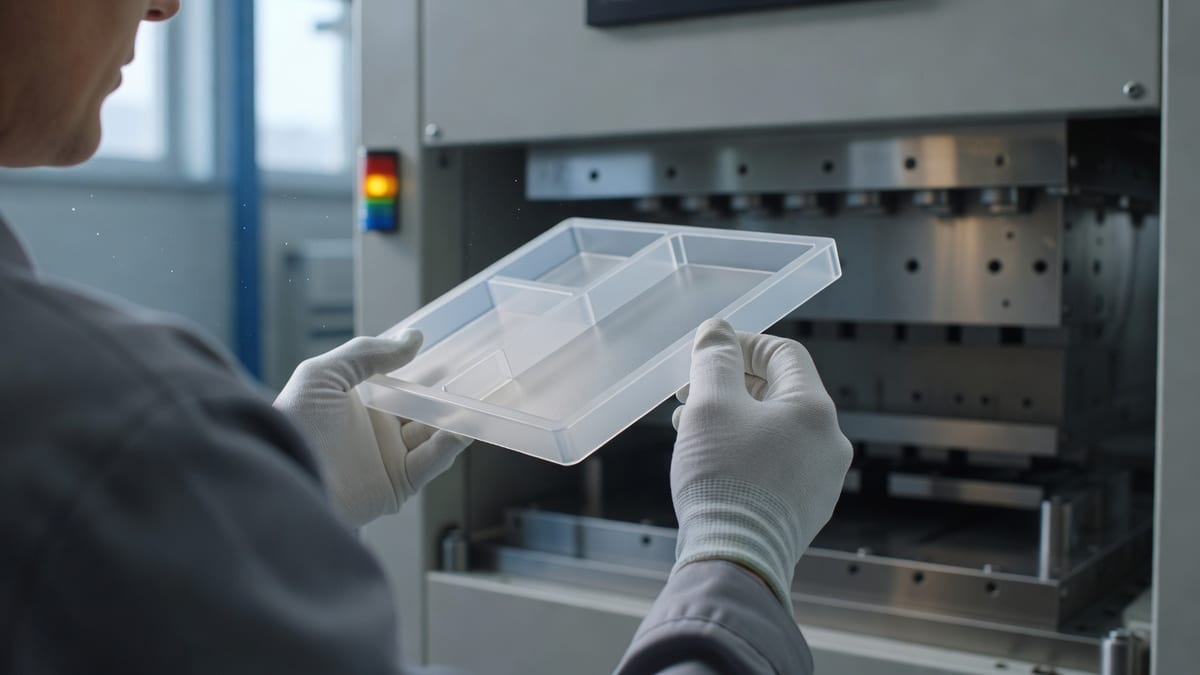
La qualité ne dépend pas uniquement de la matière. La température de la matière fondue, la vitesse d’injection, la pression de maintien et le refroidissement doivent également être correctement réglés.
Des paramètres mal adaptés peuvent favoriser l’apparition de défauts tels que :
-
lignes de soudure visibles ;
-
retassures ;
-
remplissage incomplet ;
-
bavures ;
-
déformations après refroidissement.
Une fois la fenêtre de process définie, elle doit rester suffisamment stable pour garantir l’homogénéité de toute la série.
Comment intégrer une démarche plus responsable dans la production de PLV ?
Les exigences environnementales prennent également une place croissante dans les projets de PLV.
Selon l’application, il peut être possible d’étudier l’utilisation de matières recyclées, de bioplastiques ou de matériaux conçus pour pouvoir être de nouveau valorisés après utilisation.
La solution doit toutefois rester compatible avec les exigences mécaniques, esthétiques et dimensionnelles du support.
L’utilisation d’une matière recyclée ne dispense donc pas des essais techniques. Il faut vérifier son comportement pendant le moulage ainsi que l’aspect et les propriétés du produit fini.
Noex propose notamment une gamme ECO-LINE comprenant des produits fabriqués à partir de bioplastiques ainsi que de matières compostables et recyclées.
La réduction de la quantité de matière peut également être prise en compte dès la phase de conception, à condition de conserver une rigidité et une stabilité suffisantes pour l’utilisation prévue.
Pourquoi le contrôle qualité est-il important pour une campagne de PLV ?
Dans une campagne déployée dans de nombreux points de vente, les différents exemplaires doivent conserver un aspect et des dimensions cohérents.
Le contrôle qualité peut notamment porter sur :
-
les dimensions critiques ;
-
l’ajustement des composants ;
-
la stabilité du présentoir ;
-
l’état de surface ;
-
la couleur ;
-
l’aspect général des pièces.
Cette répétabilité est particulièrement importante lorsque plusieurs centaines ou milliers de supports doivent présenter la même identité visuelle en magasin.
La production de supports de PLV en plastique repose donc sur la coordination de plusieurs étapes : modélisation 3D, prototypage, fabrication du moule, sélection du polymère, réglage du procédé et contrôle des pièces.
Une bonne préparation en amont permet de passer plus efficacement d’un concept publicitaire à une série de produits cohérente et adaptée aux conditions réelles du point de vente.
Les principales étapes de fabrication d’un support de PLV
-
La modélisation 3D permet de vérifier la géométrie avant la fabrication de l’outillage.
-
Le prototype aide à contrôler l’assemblage, la rigidité et l’ergonomie du produit.
-
Le fraisage CNC et l’EDM permettent de fabriquer avec précision les composants du moule d’injection.
-
Le système de refroidissement et les paramètres d’injection influencent la stabilité dimensionnelle des pièces.
-
Le choix du PP, de l’ABS ou d’un autre polymère doit être adapté aux propriétés attendues du présentoir.
-
Les matières recyclées ou les bioplastiques peuvent être étudiés lorsque leurs caractéristiques correspondent aux exigences du projet.

